Linguagem
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
As interrupções na montagem automatizada podem resultar de variações de lote de parafusos de máquina com cabeça plana cruzada GB818?
2026-09-11
Os compradores OEM de eletrônicos e os distribuidores de fixadores industriais geralmente validam a qualidade dos parafusos da máquina por meio da inspeção manual de amostras. Amostras de protótipos escolhidas a dedo passam por verificações dimensionais e testes manuais de chaves de fenda. Vários desvios sutis no nível do lote permanecem invisíveis durante a amostragem manual, só aparecendo quando as peças são alimentadas nas linhas de montagem automatizadas de alta velocidade, provocando paradas não planejadas na linha e despesas extras de retrabalho.
Quatro desvios relevantes para a linha de montagem raramente destacados nas fichas técnicas padrão:
- Desvio do perfil de recesso cruzado causando excêntrico intermitente da broca de acionamento sob torque de produção
- Desgaste da ferramenta de laminação de roscas gerando ajuste inconsistente da rosca em grandes lotes de produção
- Espessura do revestimento superficial dispersa valores de atrito variáveis para estações controladas por torque
- Números de calor de matéria-prima desacoplados, tornando os certificados de protótipo inválidos para lotes enviados
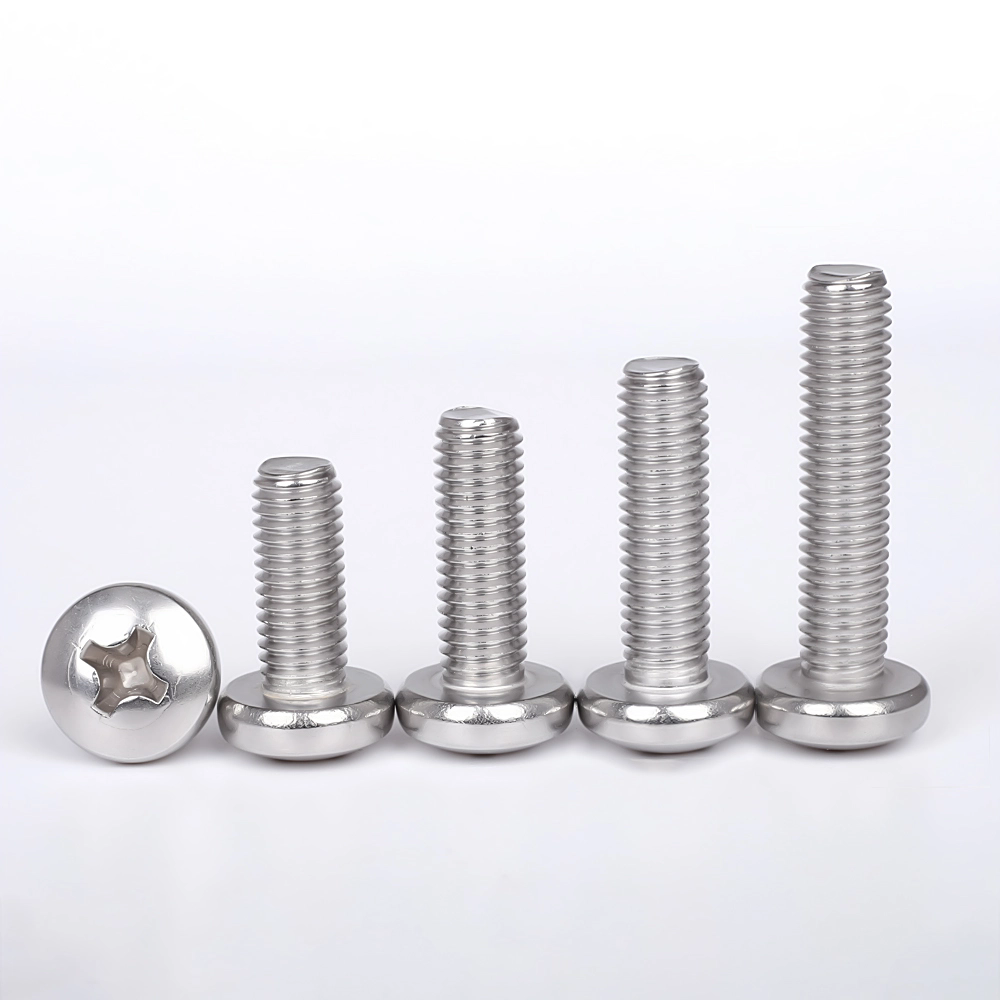
Consistência da geometria dos recessos cruzados para condução automática em alta velocidade
O teste manual de amostras tolera pequenas imperfeições no formato do recesso cruzado. As ferramentas de montagem robótica aplicam perfis fixos de torque e tempo; pequeno desvio dimensional do recesso altera a superfície de contato da broca. Mesmo os parafusos que passam pela inspeção visual estática produzem ressaltos freqüentes, desgaste da broca e montagens rejeitadas nas linhas de produção.
- Varredura periódica do perfil óptico da geometria do recesso cruzado em cada campanha de produção
- Teste simulado de ciclo de torque de montagem automática usando tipos de brocas de acionamento especificadas pelo cliente
A Wanluo Hardware realiza verificações pontuais de perfis de recesso além da simples aparência visual, filtrando lotes propensos ao risco de cam-out de montagem robótica antes de embalar para pedidos de exportação.
Estabilidade de ajuste de rosca sob progressão de desgaste de ferramentas de produção em massa
Os parafusos protótipo são fabricados com matrizes de laminação de rosca totalmente novas. Após ciclos de milhões de peças, as superfícies das matrizes degradam-se gradualmente. As dimensões individuais dos parafusos ainda podem ficar dentro das faixas de tolerância do desenho, mas as alterações cumulativas do perfil criam um comportamento flutuante de engate da rosca.
Esse desvio sutil não mostra nada durante os testes manuais de parafuso único, mas traz roscas cruzadas esporádicas ou encaixes rígidos ao alimentar continuamente em furos roscados de alojamento em acessórios automatizados.
- Implementar limites de acionamento de volume de produção para recondicionamento de moldes de rolos de rosca
- Amostragem do medidor GO‑NO‑GO combinada com verificação parcial do perfil da rosca por turno
Dispersão da espessura do revestimento alterando o desempenho da tensão de torque
Muitos compradores especificam apenas o tipo de revestimento sem definir a variação de espessura permitida. A irregularidade da camada de zinco ou passivação modifica o coeficiente de atrito da superfície. Em estações de montagem com bloqueio de torque, torque programado idêntico produz forças de fixação reais muito diferentes.
Alguns lotes acabam mal fixados e propensos a afrouxamento de vibração em serviço; outros geram risco de rompimento da linha durante o aperto acionado por robô, mesmo que cada parafuso pareça visualmente uniforme.
- Medição multiponto da espessura do revestimento cobrindo raízes de rosca e zonas de transição cabeça-haste
- Validação de bancada de torque e tensão representando parâmetros reais da estação de montagem de produção
Rastreabilidade do lote térmico de matéria-prima separando evidências de amostra de produtos a granel
Os relatórios de testes de materiais genéricos de lotes de protótipos não podem representar remessas produzidas em massa para auditorias de OEM industriais. Alguns fornecedores de fixadores reutilizam documentos MTR de lotes de amostras antigos para execuções de produção posteriores, sem fazer referência cruzada aos números reais de aquecimento do aço.
Para projetos de eletrônicos e eletrodomésticos sujeitos a regras de rastreabilidade de componentes, essa incompatibilidade de documentação pode bloquear a aceitação do controle de qualidade de mercadorias recebidas, independentemente do desempenho mecânico dos parafusos físicos.
- Vincule códigos de lote de produtos acabados diretamente aos números de lote térmico correspondentes da siderúrgica
- Emitir relatórios de materiais específicos do projeto em inglês, em vez de distribuir certificados de protótipos sem data
Lista de verificação condensada de cláusulas técnicas para aquisição de fixadores visando linhas automatizadas
- Adicione geometria de recesso cruzado e requisitos de ciclo de torque robótico simulados dentro das especificações do pedido de compra
- Definir gatilhos de manutenção de matriz de rosca e regras de amostragem de verificação de rosca em modo misto
- Especifique a faixa de espessura de revestimento permitida, além de validação de tensão de torque para estações de montagem com controle de torque
- Aplicar documentação vinculada ao lote térmico; recusar a reutilização de relatórios de materiais de amostras de protótipos independentes
Notícias relacionadas
- O que torna o parafuso T de aço inoxidável uma escolha confiável para fixação moderna?
- Como um parafuso combinado de soquete sextavado melhora o desempenho de fixação?
- Quais erros de aquisição causam falhas no projeto de cabos de aço inoxidável?
- As amostras com superfície perfeita mascaram os riscos do projeto de campo do parafuso de expansão com tampa cônica?
- O que torna um parafuso de ancoragem de concreto com flange hexagonal confiável para construção pesada?