Notícias

Processo de fabricação de parafusos

2026-06-16

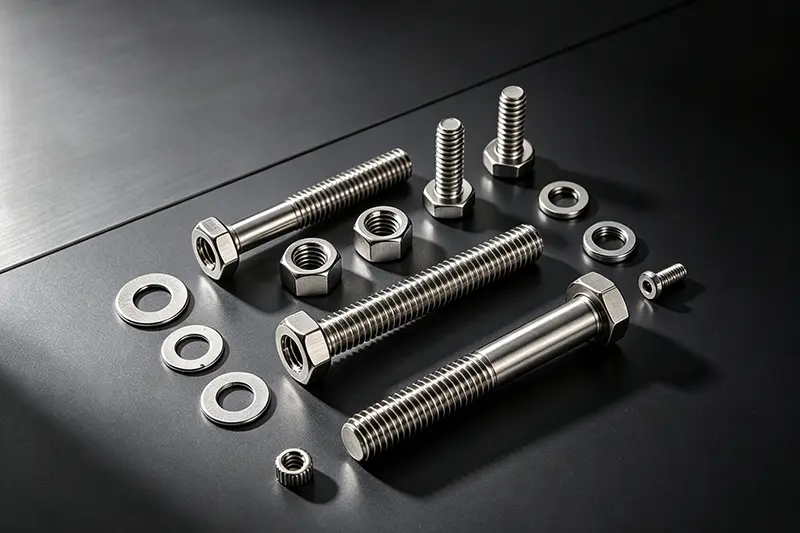
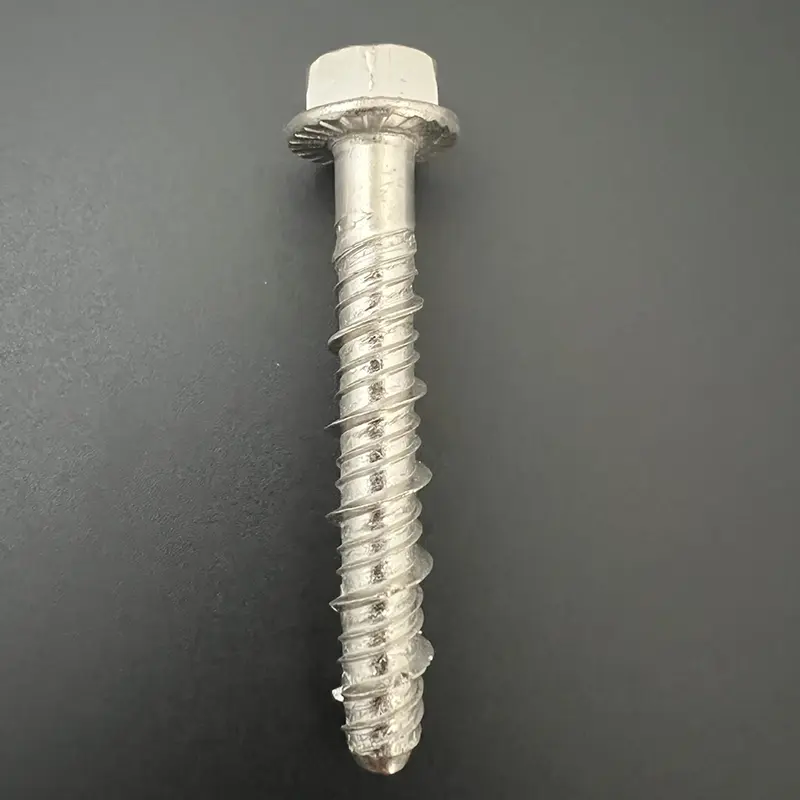
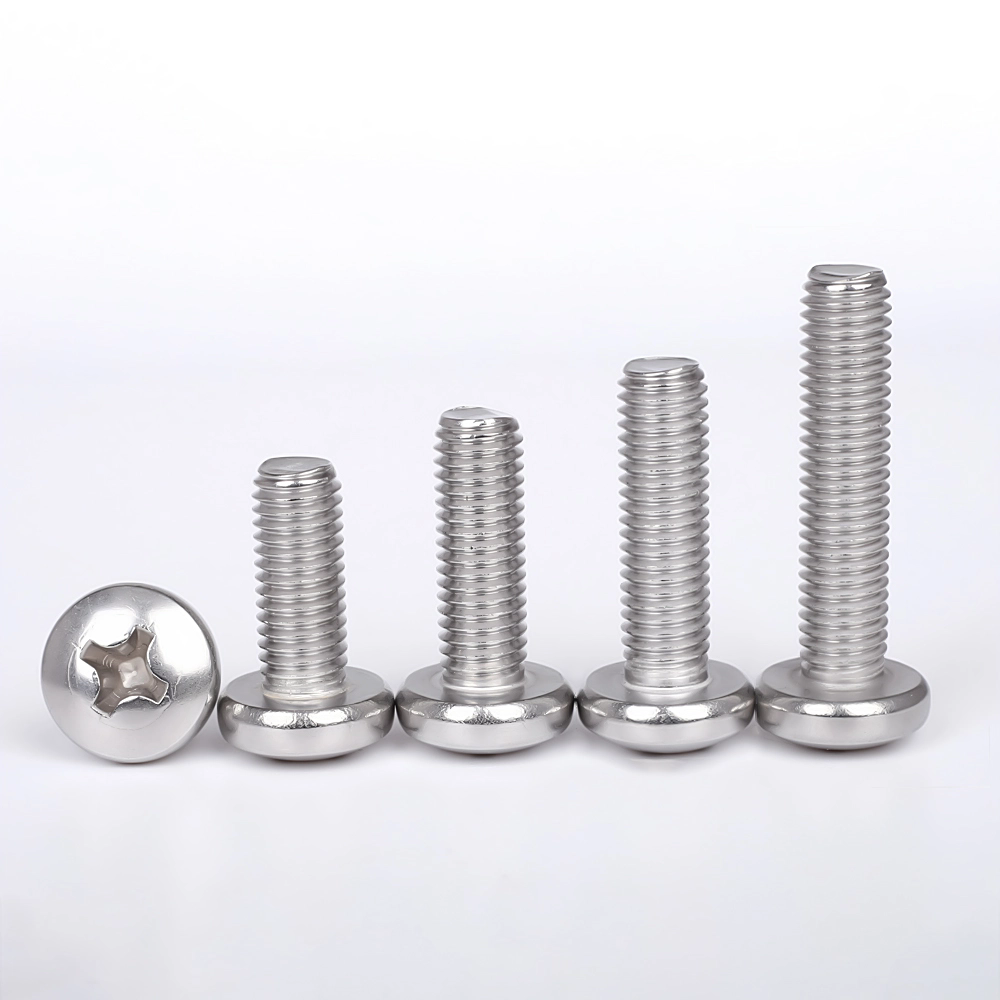
Parafusossão categorizados em parafusos comuns de aço carbono, parafusos de alta resistência (graus 8,8, 10,9 e 12,9) e parafusos de aço inoxidável. Embora os processos básicos de fabricação sejam bastante semelhantes, os parafusos de alta resistência requerem uma etapa adicional de tratamento térmico, enquanto os parafusos de aço inoxidável passam por decapagem e passivação. 

I. Inspeção de entrada de matéria-prima

Matérias-primas: Fio-máquina (aço enrolado); as classes de materiais incluem Q235, 45#, 40Cr, 35CrMo e aço inoxidável 304/316.

Inspeção visual: Verifique se há rachaduras, ferrugem ou delaminação da superfície.

Testes físico-químicos: análise espectral de materiais, resistência à tração e dureza.

Verificação dimensional: Certifique-se de que o diâmetro do fio atenda às especificações do parafuso vazio.


II. Trefilagem (trefilagem a frio)

O diâmetro inicial do fio-máquina é superdimensionado e deve ser reduzido ao diâmetro padrão da peça bruta.

Decapagem: Imersão em ácido clorídrico para remover incrustações e ferrugem da superfície.

Neutralização, enxágue com água e fosfatação: Formação de uma película lubrificante de fosfato na superfície.

Saponificação: Aplicação de pó lubrificante para reduzir o desgaste nas matrizes a frio.

Trefilação a frio: Múltiplas passagens de trefilação para reduzir o diâmetro do fio ao tamanho de processamento alvo.

Enrolamento: O fio é enrolado em bobinas, pronto para ser encabeçado a frio.


III. Cabeçalho a frio (processo principal: formação da cabeça do parafuso e da haste em uma única operação)

Utiliza uma máquina de cabeçote a frio multiestações; a formação ocorre por extrusão à temperatura ambiente (sem aquecimento).

Alimentação e corte: O fio é cortado no comprimento total necessário do parafuso.

Primeiro punção (pré-cabeçalho): Extrusão inicial para formar o formato da cabeça.

Segundo punção (cabeçalho de acabamento): Forma a cabeça hexagonal, cabeça redonda ou cabeça panorâmica; reduz simultaneamente o diâmetro da haste e forma o chanfro.

Ejeção: Produz um parafuso em bruto de haste lisa (sem rosca).

Controle de defeitos: Verifica rachaduras no cabeçote, cabeçotes descentralizados, comprimentos de haste inconsistentes e rebarbas.


4. Laminação de rosca (processamento de rosca)

Distingue-se pela laminação de roscas (para parafusos de alta precisão e alta resistência) versus laminação de roscas de matriz plana (para parafusos padrão).

Carregamento, posicionamento e fixação da peça bruta.

Duas matrizes de laminação de roscas giram uma contra a outra para extrudar roscas externas padrão na haste.

Inspeção do medidor de rosca (Go/No-Go): Garante a precisão do ajuste da rosca.

Rebarbação: Remoção de rebarbas nas bordas da rosca.


V. Tratamento térmico (necessário apenas para alta resistênciaparafusos, nota 4.8 e superior; opcional para parafusos padrão Grau 4.8)

Objetivo: Aumentar a força, a dureza e a tenacidade, alcançando... 8,8/10,9/12,9 Graus de resistência

1. Têmpera

Aquecido em um forno de correia de malha a 800–900°C, seguido de rápido resfriamento do óleo para aumentar a dureza.

2. Temperamento

Reaquecido e mantido em temperatura média para aliviar tensões internas de têmpera e evitar fraturas frágeis.

3. Resfriamento e Descarga

Inspeção pós-tratamento térmico de dureza e microestrutura; peças não conformes são retrabalhadas.


VI. Tratamento de superfície (proteção contra corrosão/ferrugem; processo selecionado com base nos requisitos)

1. Eletrogalvanização (parafusos padrão)

Desengorduramento → Decapagem → Ativação → Zincagem → Passivação (azul-branco, iridescente, preto) → Selagem

Vantagens: Baixo custo; Desvantagens: Suscetível à fragilização por hidrogênio em altas temperaturas; a eletrogalvanização é proibida para parafusos 10,9/12,9 de alta resistência.

2. Galvanização por imersão a quente (indústria de energia e parafusos externos para serviços pesados)

Decapagem e fundente → Imersão de zinco em alta temperatura; revestimento espesso, excelente resistência à corrosão; os fios requerem limpeza pós-processo.

3. Dacromet / Geomet (para parafusos de alta resistência)

Sem fragilização por hidrogênio; resistência superior à ferrugem em comparação com a galvanização; resistente à névoa salina; escolha principal para novos componentes energéticos e automotivos de alta resistência.

4. Blackening / Blueing (parafusos internos de baixo custo)

Oxidação alcalina; apenas proteção contra ferrugem de curto prazo; nenhuma camada de revestimento.

5. Específico de aço inoxidável: decapagem e passivação

Remove incrustações/óxidos de processamento; aumenta a resistência à ferrugem do aço inoxidável.


VII. Inspeção e classificação completas

Inspeção visual (100%): Fissuras, amolgadelas, rebarbas, descamação do revestimento.

Inspeção dimensional: Comprimento total, largura hexagonal entre planos, espessura, diâmetro externo da rosca.

Verificações mecânicas pontuais: resistência à tração, resistência ao escoamento, dureza, testes de torque.

Máquina de classificação óptica: Classificação automática para remover peças defeituosas.

VIII. Cozimento de alívio de hidrogênio (obrigatório para parafusos galvanizados de alta resistência)

Cozido a 200–230°C por 2–4 horas dentro de 24 horas após o revestimento para eliminar a fragilização por hidrogênio e evitar fraturas induzidas por estresse.


IX. Embalagem e armazenamento

Embalado por especificação e grau; rotulado (especificação, resistência, material, número de lote). Embalagem à prova de umidade; armazenamento e expedição.


PRÓXIMO :
-
Notícias relacionadas
X
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies. política de Privacidade